«Татнефть» вместе с Высшей школой нефти освоила 3D-печать металлических хвостовиков для электродвигателей. В компании работает более 2,2 тыс. электродвигателей, и их хвостовики выходят из строя по несколько раз в год. Раньше детали делали из отработанных труб за неделю, качество не всегда соответствовало требованиям, а покупка нового электродвигателя обходилась дорого. Теперь деталь сканируют лазером, строят 3D-модель и печатают на отечественной установке селективного лазерного плавления российским металлическим порошком.
Команда «Татнефти» вместе со специалистами Альметьевского государственного технологического университета «Высшая школа нефти» освоила печать металлических хвостовиков для электродвигателей методом 3D. Такой подход, позволит уменьшить простои оборудования, повысить безопасность производства и сэкономить на закупке дорогостоящей техники.
В «Татнефти» работает более 2,2 тыс. электродвигателей, и их хвостовики выходят из строя по несколько раз в год. Раньше в СП «Татнефть-Добыча» такие детали делали из отработанных труб: на это уходило в среднем около недели, а готовая продукция не всегда отвечала всем требованиям.
Тогда единственным вариантом оставалась покупка нового электродвигателя или его замена — производителям невыгодно выпускать и отправлять деталь в единственном экземпляре. Об этом рассказывает Денис Титов, ведущий инженер ДДНГ СП «Татнефть-Добыча».
Поэтому в Высшей школе нефти предложили задействовать аддитивные технологии.
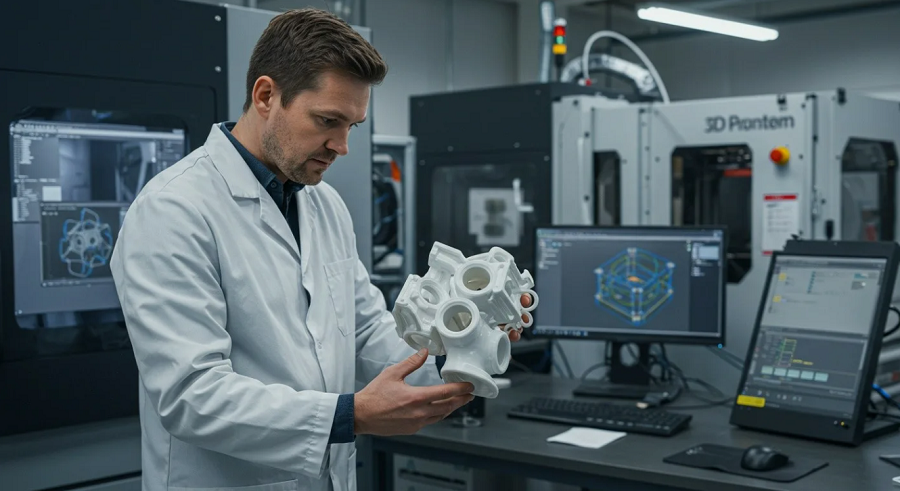
Сломанную деталь отсканировали лазером, на основе полученных данных построили 3D-модель и подготовили конструкторскую документацию. Первый экземпляр хвостовика напечатали на установке селективного лазерного плавления отечественного производства, используя российский металлический порошок. На изготовление кабельного ввода для электродвигателя ушло 30 часов.
«Процесс аддитивного производства в ВШН строится по принципу послойного наращивания детали снизу вверх, — объясняет руководитель производственно-лабораторного корпуса Олег Мастицкий. — На каждом этапе специальный ракель равномерно распределяет тончайший слой металлического порошка. После этого лазер селективно сплавляет материал строго по цифровой 3D-модели».
Информация опубликована: 10.11.2026 г.




Популярные статьи